Contact us

Horno de calefacción
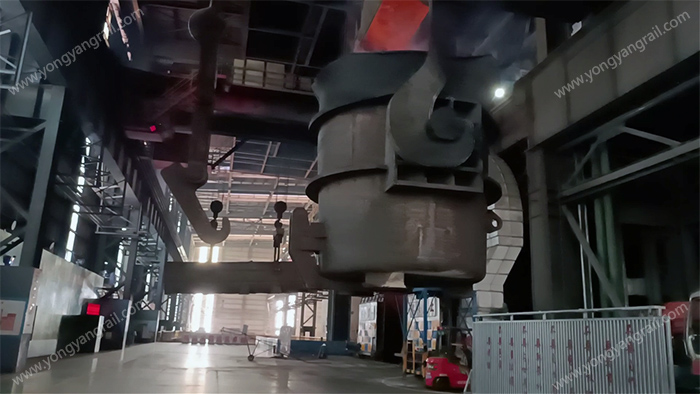
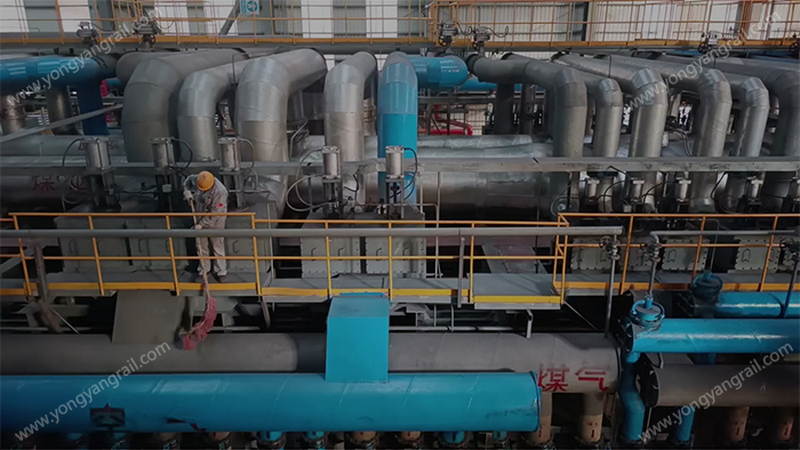
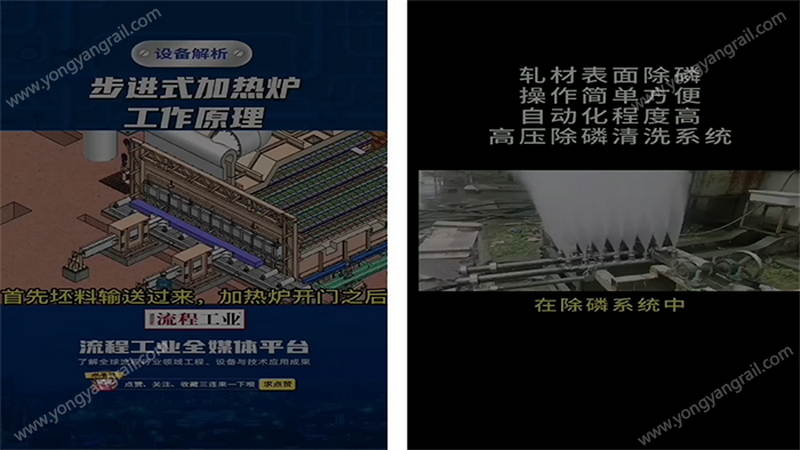
El horno de calentamiento es de la marca Shanghai Guardian y utiliza un horno de calentamiento de viga móvil regenerativo de bajo consumo energético, alta productividad y alto grado de automatización. Este horno elimina eficazmente los defectos de "manchas negras" en la palanquilla causados por la viga refrigerada por agua durante el calentamiento, mejorando la uniformidad de la temperatura de calentamiento. El horno tiene 10 metros de ancho y 46 metros de largo, y la longitud máxima de la palanquilla que se introduce en el horno es de 9,6 metros. El combustible utilizado es el gas generado por el alto horno de la planta siderúrgica (recuperado dos veces). La temperatura de la palanquilla es de 1100-1200 grados Celsius (la temperatura varía según el producto). Después de salir del horno, la palanquilla se desfosforiza con agua a alta presión (20 megapascales) para eliminar la cascarilla de óxido de hierro de la superficie (lo que mejora la calidad y el acabado superficial de la palanquilla durante el laminado) y luego pasa al tren de laminación.
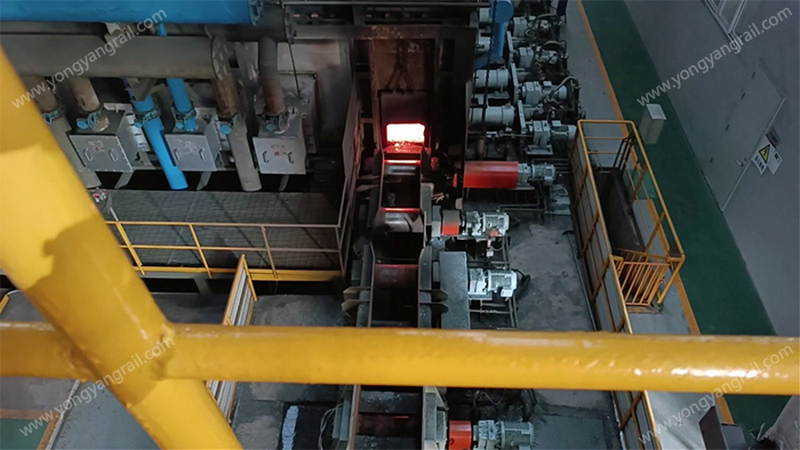
Tren de laminación universal
1. Después de extraer la palanquilla del horno tras la eliminación del fósforo, el tren de laminación reversible de doble soporte para palanquillas adopta tecnologías avanzadas como el sistema hidráulico antibloqueo, la protección contra sobrecarga, el equilibrio hidráulico y el control de la presión de carga para garantizar eficazmente la calidad del laminado.
2. El tren de laminación inicial BD1 realiza de 5 a 7 pasadas (el número de pasadas se ajusta según los diferentes tipos de palanquillas). BD1 es un tren de laminación reversible de dos rodillos tipo pórtico.
3. Después de pasar por el tren de laminación inicial BD1, la palanquilla entra en el tren de laminación BD2 para 3 pasadas. BD2 también es un tren de laminación reversible de dos rodillos tipo pórtico, que se diferencia de BD1 en que, tras la mejora, en cada una de las 3 pasadas se añade un sistema de desincrustación con agua a alta presión (20 megapascales).
4. Después de BD2, entra en el tren de laminación universal UR+E+UF, un tren de laminación continua triple con tres soportes, sistema de control TCS de prensado totalmente hidráulico y dispositivo de adaptación automática de la separación entre rodillos para garantizar la alta precisión dimensional del producto. En la última pasada se graba en relieve el nombre de la empresa y la información del material, etc.
5. Finalmente, se incluye información del producto, como el número de lote, mediante un sistema de impresión térmica en línea (actualmente no operativo).
Acabado
1. Después de cortar la cabeza del producto, este entra en la tecnología de acabado avanzada internacional de la cama de enfriamiento inteligente de gran longitud con precurvado, que incluye precurvado en la cama de enfriamiento + enfriamiento de gran longitud + enderezamiento horizontal compuesto de gran longitud + sierra y taladro combinados. Esto reduce las tensiones residuales, mejora la rectitud, la precisión dimensional, la calidad de la sección y el rendimiento. 2. Al introducir los rieles pesados en la enderezadora compuesta Pingli (corrección universal), se realiza una detección de defectos por infrarrojos en línea (detección automática en línea para garantizar la calidad interna del riel). Actualmente, solo se realiza la detección de defectos para productos de más de 50 kg. Después del enderezado, se realiza el corte transversal, la producción de acero se corta en frío, la producción de rieles se corta con sierra en dos partes, y luego se introduce en la línea automática de perforación y fresado (fabricada por la empresa austriaca Linsinge, actualmente el equipo de aserrado combinado más avanzado a nivel internacional; Baotou Steel y Handan Iron and Steel lo utilizan). Hay 3 líneas, cada una con 2 conjuntos de equipos. Se pueden procesar rieles pesados de 6,25 metros en línea utilizando una máquina de paletizado automático. El acero de sección se paletiza y empaqueta automáticamente, y los rieles, después del paletizado automático, se empaquetan manualmente para su almacenamiento y venta final.
Detección de defectos por infrarrojos
1. Principio de detección: la fuente de calor calienta la pieza de trabajo, y la cámara termográfica infrarrofa recibe la distribución del campo de temperatura superficial de la pieza. El video de salida se captura mediante una tarjeta de captura de video y se envía a una microcomputadora para su procesamiento de imagen. El resultado del procesamiento se envía a una grabadora de video para su almacenamiento y visualización.
2. La detección de defectos en la pieza de trabajo se puede realizar mediante dos métodos: método de penetración y método de reflexión.
1. El principio del método de penetración es el siguiente: la fuente de calor calienta un lado de la pieza de trabajo, y al mismo tiempo, la cámara infrarroja en el otro lado recibe la distribución del campo de temperatura de la superficie. Si hay un defecto en la pieza de trabajo, este obstaculizará la propagación del flujo de calor, creando una "zona de baja temperatura" en la superficie de la pieza a examinar, y la imagen térmica recibida por la cámara infrarroja mostrará una "zona oscura".
2. El principio del método de reflexión es el siguiente: la fuente de calor calienta un lado de la pieza de trabajo, y la cámara infrarroja se utiliza en el mismo lado para recibir la imagen térmica infrarroja. Si hay un defecto en la pieza de trabajo, este obstaculizará la propagación de la energía térmica, provocando una acumulación de energía (reflexión), de modo que la superficie de la pieza correspondiente al defecto formará una "zona de alta temperatura". una "zona brillante" en la imagen térmica. Al detectar defectos en la pieza de trabajo, resulta muy sencillo calcular la posición, la forma, el tamaño, etc., de los defectos, lo que permite determinar completamente los parámetros de la pieza.